 0086-15068518279 (cinese)/001-5416026691 (inglese)


 En
Cos'è un Rettificatrice cilindrica CNC
Una rettificatrice cilindrica CNC è un utensile per il taglio dei metalli che rimuove un sottile strato di materiale dalla superficie esterna o interna di un pezzo rotondo utilizzando una mola abrasiva rotante, mentre la parte stessa gira tra i centri o in un mandrino. Le lettere CNC stanno per controllo numerico computerizzato, il che significa che la testa portamola, il piano di lavoro e l'asse di alimentazione si muovono tutti secondo le istruzioni del programma anziché tramite volantini manuali. Il risultato è un albero, un rullo, un perno o un mandrino con una tolleranza del diametro che può raggiungere livelli di micron a una cifra e una finitura superficiale molto più liscia di quella che la tornitura o la fresatura possono produrre da sole.
In pratica questa macchina è la stazione di finitura che viene dopo la tornitura o la tempra. Un albero viene prima sgrossato al tornio, poi trattato termicamente per aumentarne la durezza e infine inviato al tornio Rettificatrice cilindrica CNC per riportare il diametro e la rotondità entro i numeri ristretti richiesti da un disegno. I perni di banco degli alberi motore automobilistici, le aste dei cilindri idraulici, i mandrini delle macchine utensili e le sedi dei cuscinetti sono lavori di rettifica quasi ogni volta perché la sola tornitura non può mantenere la rotondità o la finitura superficiale di cui queste parti hanno bisogno una volta indurite.
Come funziona il processo di macinazione all'interno della macchina
Quattro movimenti vengono eseguiti contemporaneamente una volta avviato il ciclo e la loro comprensione spiega perché la macchina può mantenere tolleranze così strette.
1
Rotazione della ruota - il mandrino della mola gira a una velocità periferica fissa, comunemente compresa tra 35 e 45 metri al secondo sulle macchine trattate più avanti in questo articolo, quindi i grani abrasivi tagliano a una velocità costante indipendentemente dal diametro del pezzo.
2
Rotazione del pezzo - il pezzo gira lentamente tra i centri o nel mandrino della paletta, di solito da poche decine a qualche centinaio di giri al minuto, quindi ogni punto della superficie passa ripetutamente davanti alla ruota.
3
Traversata del tavolo - Il piano di lavoro fa scorrere il pezzo avanti e indietro lungo la faccia della mola per alberi lunghi, oppure rimane fisso per la rettifica a tuffo di una spalla corta o di una scanalatura in una sola passata.
4
Controllo dell'alimentazione - Una vite a ricircolo di sfere servoassistita spinge la testa portamola verso il pezzo con incrementi di appena 0,001 mm, che è ciò che consente a una macchina CNC di mantenere diametri che una smerigliatrice manuale non può ripetere in modo affidabile.
Una passata di finitura normalmente segue una passata di sgrossatura con una velocità di avanzamento più pesante, quindi una fase di spegnimento in cui la ruota esegue diverse passate con avanzamento aggiuntivo pari a zero per consentire alla macchina di stabilizzarsi e rimuovere eventuali residui. Questa sequenza viene scritta una volta nel programma CNC e ripetuta su ogni parte, motivo per cui i lotti di rettifica di alberi identici rimangono molto più coerenti rispetto alle parti lavorate a mano.
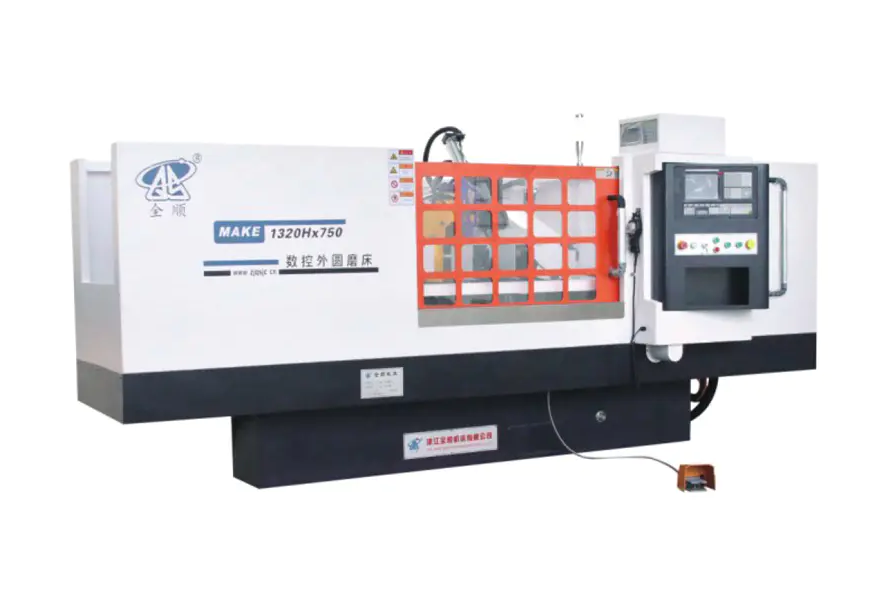
Principali componenti strutturali e perché sono importanti
Cinque sottosistemi determinano la precisione e la durata della rettificatrice nel corso degli anni di produzione. Un acquirente che confronta le macchine dovrebbe esaminarle ciascuna separatamente invece di giudicare una macchina solo dal suo prezzo.
Fusione del letto e della base
Il basamento è una struttura in ghisa monopezzo invecchiata e sottoposta a distensione prima della lavorazione finale, quindi non si deforma poiché assorbe le forze di taglio e gli sbalzi di temperatura dell'officina nel corso degli anni di utilizzo. Una fusione più pesante e ben nervata smorza meglio le vibrazioni, che sono il principale nemico di una finitura superficiale fine.
Mandrino della testa portamola
Il mandrino porta la mola e può utilizzare sia cuscinetti volventi che cuscinetti idrodinamici e idrostatici a film d'olio. I mandrini a film d'olio funzionano a temperature più basse durante tagli pesanti e prolungati e mantengono la precisione di rotazione più a lungo, motivo per cui i modelli di precisione più elevata nella tabella comparativa riportata di seguito riportano una velocità della ruota aumentata di 45 metri al secondo su un'opzione di mandrino a pressione dinamica e statica.
Guide lineari e viti a ricircolo di sfere
Le guide lineari di precisione abbinate a viti a ricircolo di sfere precaricate azionate da servomotori di valore assoluto rimuovono il gioco che affliggeva i vecchi progetti di guide di scorrimento, fornendo un passo di avanzamento minimo programmabile di circa 0,001 mm sulle macchine a cui si fa riferimento in questo articolo.
Paletta e contropunta
L'altezza centrale limita direttamente il diametro massimo a cui un albero può ruotare senza colpire il letto, motivo per cui i produttori citano l'altezza centrale come una cifra delle specifiche principali piuttosto che come un ripensamento. Il cannotto della contropunta applica una pressione centrale costante in modo che l'albero lungo e sottile non vibri o si pieghi sotto la forza di rettifica.
Software di controllo e conversazione CNC
Un'interfaccia di rettifica conversazionale consente all'operatore di inserire il diametro target, la lunghezza e la quantità di materiale da rimuovere in una schermata vuota anziché scrivere il codice G a mano, il che riduce i tempi di configurazione per le officine che gestiscono molti piccoli lotti diversi anziché una parte ripetuta per mesi alla volta.
Confronto delle specifiche delle serie MK e MAK
La tabella seguente elenca sette configurazioni comuni di una linea di prodotti funzionanti delle serie MK e MAK in modo che i numeri possano essere confrontati fianco a fianco anziché leggere una scheda tecnica alla volta. Tutte le cifre sono parametri tecnici dichiarati dal produttore per ciascun modello.
| Modello | Diametro da rettificare | Lunghezza massima da rettificare | Altezza centrale | Dimensione ruota D.E. x L x D.I. | Potenza motore totale |
|---|---|---|---|---|---|
| MK1350B | Massimo 500mm | 1500/2000/3000/4000 mm | 270mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 a Phi320mm | 500/1000/1500/2000/3000mm | 180 mm | Phi600x75xPhi305mm | da 21.475 a 33.075kW |
| MKE1332B | Phi8 a Phi320mm | 500/1000/1500/2000/3000mm | 180 mm | Phi600x75xPhi305mm | da 21.475 a 33.075kW |
| MAK1320H | Phi8 a Phi200mm | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10.825kW |
| MAKE1320H | Phi8 a Phi200mm | 500/750 mm | 135 mm | Phi500x50xPhi203mm | 10.825kW |
| MK1320H | Phi8 a Phi200mm | 500/800mm | 135 mm | Phi400x50xPhi203mm | 10.825kW |
| MKE1320H | Phi8 a Phi200mm | 500/800mm | 135 mm | Phi400x50xPhi203mm | 10.825kW |
La velocità periferica della ruota è pari a 38 metri al secondo su tutta la gamma , che sale a 45 metri al secondo quando è montato un mandrino a pressione dinamica e statica, e il peso massimo del pezzo varia da 50 kg sulla serie H compatta fino a 1.000 kg sulla MK1350B. Leggere questa tabella insieme al disegno della parte di fronte a te è il modo più veloce per selezionare un modello, poiché la gamma di diametri e la lunghezza tra i centri escludono la maggior parte delle opzioni prima che la potenza o il tipo di mandrino entrino in gioco.
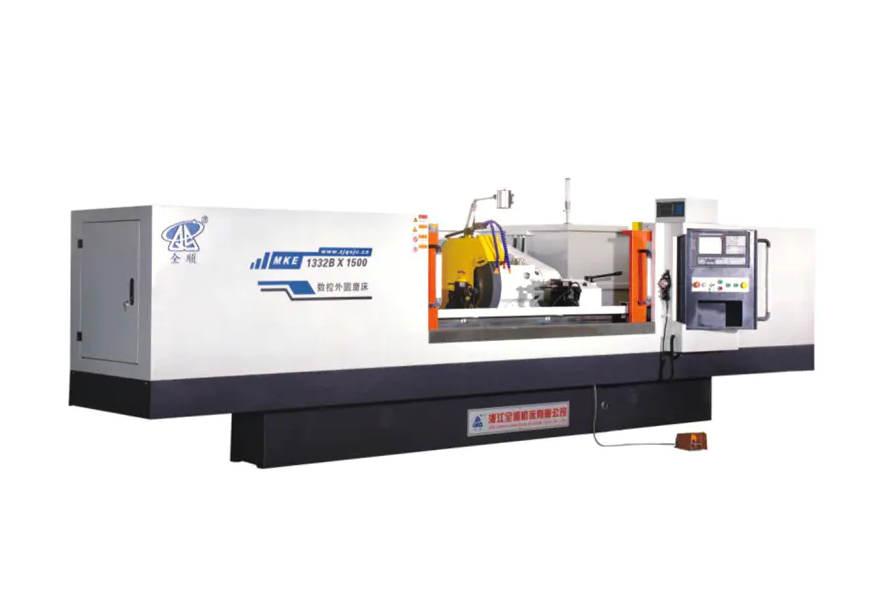
Abbinamento di un modello alle dimensioni del pezzo e al volume del lotto
Tre domande restringono una linea di sette modelli a una o due scelte realistiche prima che venga richiesto un preventivo.
- Qual è il diametro maggiore e la lunghezza maggiore nella famiglia di parti. Un'officina che rettifica piccoli perni e alberi corti con diametro inferiore a 200 mm e lunghezza 800 mm si adatta comodamente ai modelli MK1320H, MKE1320H, MAK1320H o MAKE1320H, mentre alberi fino a 320 mm di diametro e 3.000 mm di lunghezza richiedono MK1332B o MKE1332B, e qualsiasi cosa che si avvicina a 500 mm di diametro e 4.000 mm di lunghezza necessita del MK1350B.
- Quanto pesa la singola parte più pesante. L'altezza centrale e la capacità di carico del cuscinetto tengono conto del peso del pezzo in lavorazione, quindi un albero motore grezzo da 900 kg non può essere caricato su una macchina classificata per 150 kg, anche se il diametro sarebbe tecnicamente adatto.
- L'asportazione è leggera e ripetitiva oppure pesante e incoerente. I grezzi forgiati o fusi con materiale irregolare beneficiano della potenza extra del motore e del diametro della ruota maggiore dei modelli MK1332B e MK1350B, mentre il materiale in barra pretornita con un margine di rettifica piccolo e uniforme funziona in modo efficiente sulle macchine della serie H a potenza inferiore.
Una semplice regola utilizzata da molti progettisti di officine è quella di dimensionare la macchina in base alla parte più ampia prevista per i prossimi tre-cinque anni anziché solo alla parte che hanno di fronte oggi, poiché una rettificatrice è una risorsa di lunga durata e l'aggiornamento dell'altezza centrale o della lunghezza del basamento in un secondo momento è raramente pratico.
Industrie e parti che fanno affidamento su questa apparecchiatura
La rettifica cilindrica è presente ovunque una parte rotonda debba accoppiarsi con un'altra parte rotonda lungo una tolleranza di accoppiamento ristretta, quindi l'elenco delle applicazioni si estende ben oltre un singolo settore.
| Industria | Parti tipiche macinate | Obiettivo di tolleranza tipica |
|---|---|---|
| Parti di automobili e motori | Perni di albero a gomiti e alberi a camme, alberi del cambio, spinotti dei pistoni | Da 0,005 mm a 0,01 mm |
| Componenti idraulici e pneumatici | Aste di cilindri, pistoni, bobine di valvole | da 0,005 mm a 0,02 mm |
| Produzione di cuscinetti | Piste interne ed esterne dei cuscinetti, perni a rulli | da 0,002 mm a 0,008 mm |
| Costruzione di macchine utensili | Mandrini, viti di precisione, alberi guida | Da 0,003 mm a 0,01 mm |
| Macchine tessili e da stampa | Rulli, alberi di trasmissione, cilindri di stampa | Da 0,01 mm a 0,02 mm |
Il lavoro con rulli e cilindri lunghi, come rulli di stampa o alberi di trasmissione tessili, è esattamente la categoria che spinge i negozi verso le opzioni del letto più lungo nella gamma MK1332B e MK1350B, poiché la lunghezza del letto tra i centri anziché il diametro è solitamente la specifica limitante per queste parti.
Selezione della mola e parametri di taglio
La scelta della mola influisce sulla finitura superficiale e sul tempo di ciclo tanto quanto la macchina stessa, quindi abbinare l'abrasivo giusto alla giusta velocità di avanzamento è importante tanto quanto scegliere il modello giusto.
Tipo di abrasivo per materiale
- Le ruote in ossido di alluminio sono adatte per alberi in acciaio al carbonio e legato, coprendo la maggior parte dei lavori di rettifica automobilistici e di ingegneria generale.
- Le mole in nitruro di boro cubico sono adatte all'acciaio temprato superiore a 55 HRC e mantengono la loro forma molto più a lungo rispetto agli abrasivi convenzionali su cicli di produzione ripetuti.
- Le ruote in carburo di silicio sono adatte per ghisa, bronzo e altri materiali non ferrosi o fragili dove l'ossido di alluminio si lucida rapidamente.
Parametri di taglio tipici
Una passata di sgrossatura rimuove comunemente da 0,02 mm a 0,05 mm di materiale radiale per passata ad una velocità della tavola adatta alla larghezza della mola, seguita da una passata di finitura da 0,005 mm a 0,01 mm per passata e una fase di scintillazione da due a quattro passate senza alcun avanzamento aggiuntivo. Il flusso di refrigerante, solitamente un fluido di rettifica solubile in acqua, deve raggiungere continuamente la zona di contatto della mola e della parte, poiché l'accumulo di calore in questa piccola area di contatto è ciò che provoca bruciature da rettifica e stress residuo nella parte finita.
Cura quotidiana e manutenzione preventiva
Le abitudini quotidiane costanti fanno sì che una rettificatrice mantenga la precisione nominale per molti anni anziché andare fuori tolleranza entro pochi mesi.
| Intervallo | Compito |
|---|---|
| Ogni turno | Controllare il livello e il flusso del refrigerante, pulire le guide, ispezionare la ruota per verificare la presenza di trucioli o vetri |
| Settimanale | Ravvivare la mola, pulire il filtro del liquido refrigerante o il separatore magnetico, controllare il livello dell'olio di lubrificazione |
| Mensile | Controllare la temperatura di funzionamento del mandrino, ispezionare la vite a ricircolo di sfere e la guida lineare per eventuali giochi, verificare l'allineamento centrale |
| Trimestrale | Pulire completamente il serbatoio del liquido refrigerante, controllare la pressione del cannotto della contropunta, eseguire un controllo della precisione geometrica con una barra di prova |
Le condizioni del liquido di raffreddamento meritano un'attenzione speciale, poiché il liquido di raffreddamento sporco o esaurito è la causa più comune sia di scarsa finitura superficiale che di usura prematura delle ruote, ma è anche il singolo elemento più economico da risolvere in questo elenco.
Difetti comuni di rettifica e soluzioni pratiche
| Sintomo | Probabile causa | Correzione suggerita |
|---|---|---|
| Scolorimento blu o marrone sulla superficie | Bruciatura dovuta al calore eccessivo | Ridurre la velocità di avanzamento, aumentare il flusso del refrigerante, ravvivare la mola |
| Segni di chiacchiere ondulate lungo la lunghezza | Squilibrio del mandrino o supporto della contropunta allentato | Riequilibrare la ruota, controllare la pressione centrale, ispezionare l'usura dei cuscinetti |
| Diametro rastremato lungo la lunghezza della parte | Centri disallineati o cannotto della contropunta usurato | Ricontrollare l'allineamento centrale con un indicatore di prova, riparare la contropunta |
| Finitura superficiale dall'aspetto ruvido o opaco | Superficie della ruota vetrata o caricata | Ravvivare la mola più frequentemente, verificare che il grado di abrasivo corrisponda al materiale |
Valutazione dei costi, della produzione e del periodo di recupero dell'investimento
Il prezzo di acquisto è solo una parte del quadro dei costi di proprietà. Una valutazione realistica valuta almeno quattro fattori insieme.
- Tempo ciclo per parte , che dipende dalla velocità della ruota, dalle dimensioni del passo di alimentazione e dalla quantità di processo automatizzato rispetto a quello caricato manualmente.
- Consumo energetico , dove la potenza totale del motore nella tabella delle specifiche fornisce un punto di partenza per stimare il costo dell'elettricità per turno.
- Materiali di consumo per ruote e refrigerante , quale scala con il diametro della ruota e quanto aggressivamente i passaggi ruvidi rimuovono il materiale.
- Tasso di scarto e rilavorazione , che un sistema di alimentazione CNC ripetibile tende ad abbassare rispetto alla rettifica manuale, migliorando direttamente la produttività effettiva.
Le officine che gestiscono un mix ristretto di pezzi ad alti volumi di solito recuperano il costo della macchina più velocemente grazie ai guadagni in termini di tempo di ciclo, mentre le officine che gestiscono molti piccoli lotti diversi recuperano i costi principalmente attraverso la riduzione del tempo di installazione grazie alla programmazione conversazionale e un minor numero di parti scartate durante l'impostazione del primo articolo.
Domande frequenti
Quale tolleranza può raggiungere una rettificatrice cilindrica CNC?
La maggior parte delle rettificatrici cilindriche CNC industriali mantiene tolleranze di diametro comprese tra 0,005 mm e 0,02 mm nella produzione normale e le macchine dotate di mandrini a pressione dinamica e statica combinati con la misurazione in processo possono raggiungere una ripetibilità a una cifra micron su cuscinetti o mandrini critici.
Qual è la differenza tra la denominazione del modello MK e MAK.
All'interno di questa famiglia di prodotti, il prefisso MK denota la configurazione standard di rettifica cilindrica CNC mentre il prefisso MAK denota una configurazione compatta costruita per alberi più corti e di diametro inferiore e una E aggiunta nel codice del modello come MKE o MAKE indica tipicamente un controllo avanzato o un'opzione di azionamento sulla stessa macchina base.
Con quale frequenza è necessario ravvivare la mola.
La frequenza di ravvivatura dipende dalla durezza del materiale e dalla velocità di rimozione del materiale, ma un punto di partenza pratico per la maggior parte dei lavori su acciaio è la ravvivatura prima di ogni passaggio di finitura su diametri critici e almeno una volta per turno per cicli di produzione generali, regolando prima se la finitura superficiale o il rumore del ciclo cambiano notevolmente.
Una macchina può rettificare sia alberi corti che lunghi.
Sì, a condizione che la lunghezza tra le punte rientri nella classificazione del basamento della macchina, motivo per cui modelli come MK1332B sono offerti in cinque diverse lunghezze del basamento da 500 mm fino a 3000 mm sulla stessa macchina base, consentendo a un'officina di abbinare la lunghezza del basamento alla gamma di componenti tipica senza pagare per la corsa inutilizzata.
Quali limiti di peso del pezzo si applicano ai modelli più piccoli.
La serie compatta 1320H trattata nella tabella comparativa è classificata per un peso massimo del pezzo da lavorare di 50 kg, mentre la gamma media MK1332B e MKE1332B arriva fino a 150 kg e la più grande MK1350B è classificata per parti fino a 1.000 kg, quindi abbinare il peso della parte al modello corretto protegge sia la precisione del centro che la durata dei cuscinetti.
Una velocità periferica della ruota più elevata significa sempre un tempo di ciclo più rapido.
Non direttamente. Una velocità periferica più elevata, come l'opzione da 45 metri al secondo disponibile con un mandrino a pressione dinamica e statica, migliora principalmente l'uniformità della finitura superficiale e la durata della mola a un dato tasso di rimozione del materiale, mentre il tempo di ciclo effettivo dipende anche dalla fase di alimentazione, dalla velocità di spostamento della tavola e dalla quantità di materiale rimosso dalla passata di sgrossatura.


