 0086-15068518279 (cinese)/001-5416026691 (inglese)


 En
Risposta diretta
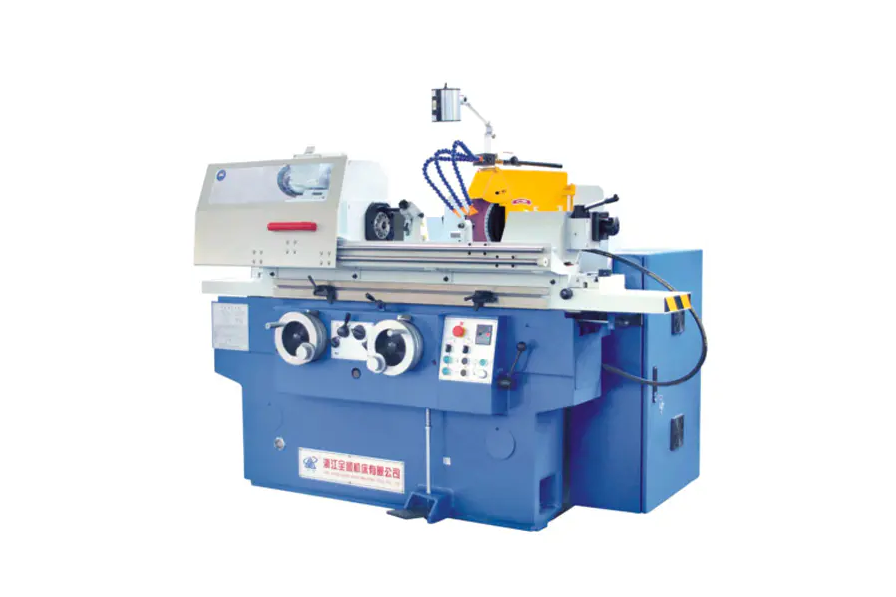
A rettificatrice funziona facendo ruotare una mola abrasiva ad alta velocità contro un pezzo in lavorazione per rimuovere materiale attraverso l'abrasione, modellando la superficie con precise tolleranze dimensionali. I grani abrasivi della mola agiscono come migliaia di micro taglienti, ciascuno dei quali rimuove minuscoli frammenti di materiale ad ogni passaggio.
Meccanismo centrale
La fisica dietro la rimozione del materiale
Fondamentalmente, una rettificatrice converte l'energia rotazionale in azione di taglio abrasivo. La mola gira a velocità superficiali tipicamente comprese tra 20 e 45 m/s , premendo contro il pezzo con forza controllata. Ogni granulo abrasivo, solitamente ossido di alluminio, carburo di silicio o nitruro di boro cubico (CBN), agisce come un utensile da taglio a punto singolo che opera su scala microscopica.
Quando un grano entra in contatto con il pezzo, accadono tre cose in sequenza:
- Deformazione elastica — la grana comprime la superficie prima dell'inizio del taglio
- Aratura in plastica — il materiale viene spinto lateralmente, formando creste
- Formazione di trucioli — il grano trancia una microscheggia liberandola dal materiale di base
Questo processo si ripete milioni di volte al minuto sull'intera faccia della ruota, producendo la caratteristica finitura liscia per cui è nota la rettifica. Vengono normalmente raggiunti valori di rugosità superficiale compresi tra 0,1 e 1,6 micrometri Ra, più fini di qualsiasi operazione di tornitura o fresatura.
45 m/s
Velocità superficiale massima tipica della ruota
Ra 0,1 μm
Rugosità superficiale ottenibile
0,001 mm
Intervallo di tolleranza dimensionale
Anatomia
Componenti chiave e cosa fanno
Mola
Lo strumento da taglio. Composto da grani abrasivi legati tra loro (legame vetrificato, resinoide o gommoso). Il grado della mola (durezza) e la struttura (spaziatura dei grani) vengono selezionati in base ai requisiti di materiale e finitura.
Testa della ruota/mandrino
Ospita il motore del mandrino e i cuscinetti che fanno ruotare la ruota. La rigidità del mandrino è fondamentale: anche 0,001 mm di concentricità provocano segni di vibrazione sulla superficie finita.
Tavolo da lavoro
Tiene e attraversa il pezzo. Sulle rettificatrici di superficie, la tavola si muove alternativamente (avanti e indietro) o ruota. Nelle rettificatrici cilindriche la tavola si sposta lungo l'asse Z mentre il pezzo ruota.
Comò
Uno strumento con punta diamantata che periodicamente riaffila la mola rompendo i grani smussati e ripristinando la geometria della mola. Senza ravvivatura, l’efficienza della macinazione diminuisce drasticamente e la qualità della superficie peggiora.
Sistema di raffreddamento
Fornisce fluido da taglio (olio solubile in acqua o refrigerante sintetico) con portate da 20 a 100 L/min alla zona di rettifica. Il refrigerante riduce il calore (le temperature nella zona di rettifica possono superare localmente i 1000 gradi C), elimina i trucioli e lubrifica il taglio.
Meccanismo di alimentazione
Controlla la profondità con cui la mola impegna il pezzo (avanzamento/profondità di taglio). I meccanismi di avanzamento di precisione raggiungono incrementi di 0,001 mm, consentendo la rimozione di micromateriali che distingue la rettifica dai processi di taglio più grossolani.
Tipi di macchine
Tipi principali e loro principi di funzionamento
Geometrie diverse richiedono configurazioni della macchina fondamentalmente diverse. Di seguito sono elencate le quattro tipologie più comuni utilizzate nella produzione industriale:
| Tipo di macchina | Movimento del pezzo | Movimento delle ruote | Tolleranza tipica | Applicazione comune |
| Smerigliatrice di superficie | Tavola alternativa o rotante | Ruota, abbassamento per passaggio | /- 0,005 mm | Lastre piane, stampi, attrezzature |
| Smerigliatrice cilindrica | Ruota tra i centri | Ruota, trasla assialmente | /- 0,002 mm | Alberi, perni, rulli |
| Smerigliatrice senza centri | Alimentato tramite ruota di regolazione | Ruota di regolazione della mola | /- 0,001 mm | Barre, tubi, pezzi ad alto volume |
| Smerigliatrice interna | Ruota (o viene tenuto fermo) | La piccola ruota gira all'interno del foro | /- 0,003 mm | Piste di cuscinetti, cilindri idraulici |
Immersione profonda
Come la rettifica senza centri raggiunge una produttività eccezionale
La rettifica senza centri è la forma più produttiva di rettifica cilindrica perché elimina completamente il fissaggio delle parti. Il pezzo poggia su una lama tra due ruote:
- Mola (grande, ad alta velocità) esegue il taglio vero e proprio a velocità fino a 60 m/s
- Ruota di regolazione (più piccolo, inclinato da 1 a 6 gradi) controlla la velocità di rotazione della parte e la velocità di avanzamento assiale
Inclinando la ruota di regolazione, il pezzo viene contemporaneamente ruotato e spinto assialmente attraverso la macchina: un metodo chiamato rettifica "a passaggio continuo". Una rettificatrice senza centri di produzione può elaborare più di 1.000 piccoli pezzi cilindrici all'ora senza carico/scarico da parte dell'operatore tra le parti.
Ciò rende la rettifica senza centri il processo standard per componenti ad alto volume come gli steli delle valvole automobilistiche (tolleranze di /- 0,003 mm su diametro 6 mm) e i rulli dei cuscinetti.
Controllo del processo
Parametri critici che governano le prestazioni di macinazione
I risultati della macinazione sono determinati da quattro variabili di processo interagenti. L'errata messa a punto di uno qualsiasi di essi provoca una finitura superficiale scadente, un errore dimensionale o un danno termico (bruciatura).
Velocità della ruota (Vs)
Una maggiore velocità della mola fa sì che ogni grana rimuova un truciolo più sottile, riducendo le forze di taglio e migliorando la finitura, ma aumenta la generazione di calore. Per questo motivo le mole CBN funzionano a una velocità compresa tra 80 e 120 m/s nella rettifica ad alta velocità (HSG).
Velocità del pezzo (Vw)
Un movimento più rapido del pezzo aumenta la velocità di rimozione del materiale (MRR) ma aumenta il carico di trucioli. Il rapporto di velocità Vs/Vw varia tipicamente da 60:1 a 120:1 nelle applicazioni di rettifica di precisione.
Profondità di taglio (ae)
Le passate di sgrossatura possono utilizzare ae = 0,05 mm; le passate di finitura utilizzano da 0,002 a 0,005 mm. I passaggi di spegnimento (alimentazione zero) alla fine di un ciclo consentono alla deflessione della macchina di tornare indietro, migliorando la precisione dimensionale.
Tasso di rimozione materiale specifico (Q'w)
Espresso in mm3/mm/s, questo è il parametro di produttività che governa. Le moderne smerigliatrici CNC ottimizzano Q'w in tempo reale utilizzando il monitoraggio della potenza per rimanere vicino alla soglia di combustione senza superarla.
Sfida comune
Danni termici: il rischio che ogni operazione di rettifica deve gestire
La macinazione genera un intenso calore localizzato - fino a 1.500 gradi C nella zona di contatto grano-pezzo in casi estremi, della durata di soli microsecondi per contatto con i grani. Se il calore non può dissiparsi abbastanza velocemente, provoca:
- Ustione da macinazione — ossidazione della superficie, visibile come colorazione blu/marrone, che indica cambiamenti microstrutturali
- Tensioni residue di trazione — che riduce drasticamente la durata a fatica dei componenti in acciaio temprato
- Rindurimento o rammollimento della superficie — alterando il profilo di durezza che il trattamento termico è stato progettato per ottenere
La prevenzione dei danni termici richiede una combinazione di applicazione aggressiva di refrigerante (ugelli ad alta pressione da 50 a 80 bar in alcune applicazioni aerospaziali), corretta selezione della mola (struttura aperta per il taglio libero) e tassi di rimozione del materiale conservativi nelle passate di finitura.
L'analisi del rumore Barkhausen e la diffrazione dei raggi X vengono utilizzate nelle industrie critiche per la qualità (cuscinetti, aerospaziale) per verificare in modo non distruttivo che le superfici rettificate siano esenti da tensioni di trazione residue dopo la lavorazione.
Guida alla selezione
Scegliere l'abrasivo giusto per il materiale
La selezione delle ruote è la leva più importante sia per la produttività che per la qualità della superficie. L'abrasivo sbagliato non solo ha prestazioni inferiori, ma può bruciare o rompere il pezzo in lavorazione.
| Tipo abrasivo | Ideale per | Evita attivo | Costo relativo |
| Ossido di alluminio (Al2O3) | Acciaio, acciaio rapido, metalli ferrosi | Carburo, ceramica | Basso |
| Carburo di silicio (SiC) | Ghisa, metalli non ferrosi, ceramica, pietra | Acciaio temprato (reagisce chimicamente) | Basso-Medium |
| Nitruro di boro cubico (CBN) | Acciai temprati (oltre 45 HRC), superleghe | Acciaio morbido, alluminio | Alto |
| Diamante | Carburo, ceramica, glass, composites | Acciaio (la diffusione del carbonio provoca una rapida usura) | Molto alto |
Tecnologia moderna
Come il controllo CNC ha trasformato la precisione della rettifica
Le moderne rettificatrici CNC integrano un feedback a circuito chiuso che le macchine convenzionali non possono eguagliare. Le tecnologie chiave includono:
- Misurazione durante il processo — Le sonde ad aria o a contatto misurano il diametro del pezzo mentre la rettifica è attiva, regolando automaticamente l'avanzamento per raggiungere le dimensioni target entro 0,001 mm
- Sensori di emissioni acustiche — rileva il segnale ad alta frequenza quando la mola entra in contatto per la prima volta con il pezzo o la ravvivatrice, eliminando i tempi di rettifica ad aria e rilevando la rottura della mola
- Controllo adattivo della velocità di avanzamento — il monitoraggio della potenza del mandrino restituisce i dati al CNC per mantenere costante la velocità di rimozione del materiale man mano che la ruota si usura
- Equilibratura automatica delle ruote — i bilanciatori dinamici all'interno della flangia della ruota correggono lo squilibrio in tempo reale, riducendo le vibrazioni al di sotto di 1 g alla velocità di esercizio
Una moderna rettificatrice cilindrica CNC può completare un ciclo di rettifica di alberi in meno di 90 secondi con valori Cpk superiori a 1,67: capacità di processo che la rettifica manuale in modalità batch non può raggiungere.
Guida pratica
Cosa devono controllare gli operatori prima di ogni operazione di rettifica
Anche la macchina migliore produce rottami se vengono saltati i controlli preoperativi. La seguente lista di controllo copre gli elementi di maggiore impatto:
- Eseguire a prova dell'anello sulla mola: una tonalità metallica chiara indica l'assenza di crepe; un tonfo sordo significa che la ruota deve essere scartata
- Verificare la ruota Valutazione giri/min supera la velocità massima del mandrino con un margine di sicurezza di almeno il 25%
- Controllare il liquido refrigerante concentrazione e portata prima dell'avvio: il refrigerante degradato provoca ustioni anche con parametri conservativi
- Vesti la ruota all'inizio di ogni nuovo lavoro o dopo più di 30 minuti di inattività per ripristinare l'affilatura del taglio
- Confermare il pezzo rigidità del fissaggio — un pezzo che vibra provoca segni di vibrazione a frequenze comprese tra 500 e 2.000 Hz, rovinando la finitura superficiale
- Ispezionare parascintille e protezione ruota — le scintille possono percorrere da 3 a 5 metri e i frammenti della ruota alla velocità operativa sono proiettili letali


