 0086-15068518279 (cinese)/001-5416026691 (inglese)


 En
Per utilizzare una rettificatrice cilindrica CNC, è necessario prima bloccare il pezzo e impostare l'utensile. Quindi, inserire o richiamare il programma di lavorazione (codice G) nel sistema CNC. Impostare la velocità della mola, la velocità di avanzamento e l'attivazione/disattivazione del sistema di raffreddamento tramite il pannello di controllo. Avviare infine la modalità ciclo automatico per la rettifica di precisione. L'operazione principale è garantire la corrispondenza precisa tra l'asse del pezzo e la traiettoria di movimento della mola per ottenere tolleranze dimensionali e requisiti di rugosità superficiale a livello di micron.
Comprensione dei componenti principali di una rettificatrice cilindrica CNC
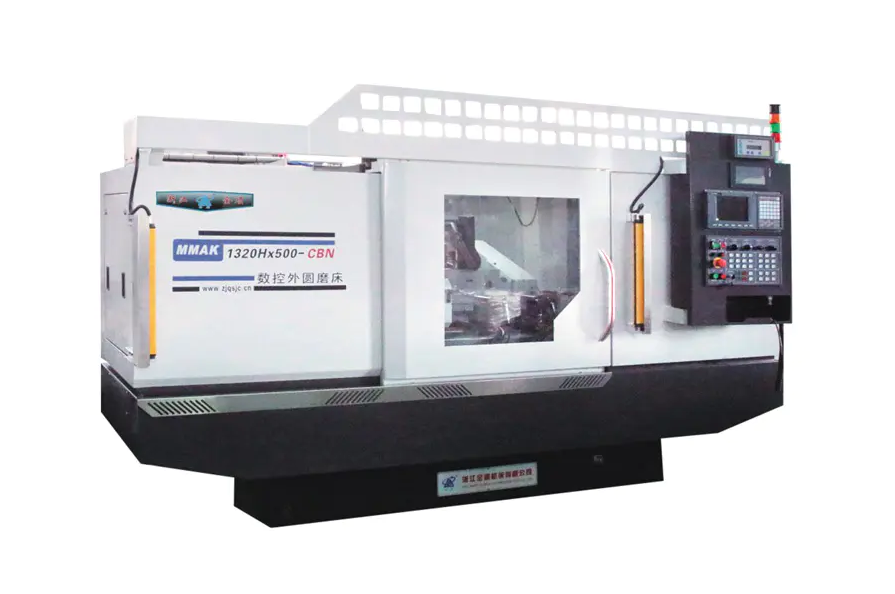
Prima di addentrarsi nel processo operativo, è essenziale comprendere la struttura di base delle apparecchiature di rettifica di precisione. A Rettificatrice cilindrica CNC è costituito principalmente da un basamento, una paletta (che guida la rotazione del pezzo), una contropunta, una testa della mola (che monta la mola) e il cruciale sistema di controllo numerico CNC.
Sistema CNC: Responsabile del controllo del collegamento tra l'asse X (avanzamento della mola) e l'asse Z (movimento longitudinale della tavola).
Servoazionamento: Garantisce la stabilità della precisione di avanzamento, influenzando direttamente l'effetto della rettifica cilindrica esterna.
Procedure operative dettagliate per una rettificatrice cilindrica CNC
1. Accensione e ritorno all'origine
Dopo l'accensione è necessario eseguire un'operazione di "ritorno a zero". Questo per consentire alla rettificatrice CNC di stabilire il proprio sistema di coordinate meccaniche, garantendo l'assoluta precisione dei successivi percorsi di lavorazione.
2. Bloccaggio e allineamento del pezzo
Selezionare il supporto del foro centrale o il bloccaggio del mandrino in base alla forma del pezzo. Utilizzare un comparatore per controllare l'eccentricità radiale del pezzo in lavorazione per garantire la scorrevolezza dell'asse di rotazione.
3. Programmazione e input
Importa il programma di lavorazione tramite immissione manuale dei dati (MDI) o unità flash USB. Il programma deve includere:
- Impostazioni della velocità lineare della mola
- Parametri di alimentazione segmentati per la macinazione grossolana, fine e senza scintille
- Dati di compensazione per la ravvivatura della mola
4. Impostazione utensile e impostazione coordinate pezzo
Determinare la posizione di riferimento della mola e della superficie del pezzo utilizzando un tool setter o il metodo dello "spark test". Questo passaggio determina la precisione iniziale della lavorazione CNC.
5. Lavorazione automatica e raffreddamento
Avviare l'ugello del refrigerante (allineandolo con il punto di macinazione) e fare clic su "Cycle Start". Gli operatori devono monitorare il processo di macinazione attraverso il monitoraggio del rumore e delle scintille.
Elementi fondamentali per migliorare la qualità della lavorazione nelle rettificatrici cilindriche CNC
Affidarsi semplicemente ai programmi di automazione non è sufficiente durante il funzionamento Rettificatrice cilindrica CNCs . Per ottenere una lavorazione di precisione inferiore al micron, è necessaria un'ottimizzazione approfondita in tre dimensioni: condizioni della ruota, controllo della deformazione termica e riferimento di posizionamento.
1. Ravvivatura di precisione e mantenimento delle caratteristiche della mola
La microstruttura della mola determina direttamente la finitura superficiale della rettifica cilindrica esterna. Anche se il sistema CNC può controllare l'avanzamento, non può modificare automaticamente lo stato di smussatura della mola.
Dettagli tecnici: L'affilatura del ravvivatore diamantato deve essere mantenuta. La velocità di avanzamento longitudinale durante la ravvivatura deve essere regolata in modo flessibile in base ai requisiti della sgrossatura e della rettifica di finitura: una velocità di avanzamento maggiore può essere utilizzata per la ravvivatura di sgrossatura per migliorare l'efficienza di taglio, mentre una velocità di avanzamento molto piccola è necessaria per la finitura per indurre la micro-rettifica dei bordi sulla superficie della mola.
Valore: La medicazione regolare e scientifica previene efficacemente i segni di chiazzatura superficiale (linee ondulate) e riduce significativamente il rischio di ustioni da sfregamento.
2. Stabilità termica dinamica e gestione del liquido refrigerante
La macinazione è essenzialmente un processo di rimozione ad alta energia che genera un notevole calore di macinazione. Nelle apparecchiature di rettifica di precisione, la deformazione termica è un "killer nascosto" che porta a deviazioni dimensionali.
Dettagli tecnici: Il liquido refrigerante non solo raffredda la superficie, ma lava anche via i detriti di molatura e previene l'intasamento della mola. Si consiglia un sistema di raffreddamento a temperatura costante per garantire che la temperatura del liquido refrigerante oscilli in sincronia con la temperatura del basamento della macchina. Allo stesso tempo, l'angolo dell'ugello del refrigerante deve essere puntato con precisione sulla "zona a cuneo" della zona di macinazione per massimizzare lo scambio termico.
Valore: Una buona gestione del bilanciamento termico controlla efficacemente l'espansione termica radiale del pezzo, garantendo che la coerenza dimensionale rimanga entro tolleranze minime durante la lavorazione continua di un lotto di parti.
3. Riferimento fisico e integrità del foro centrale
Per Rettificatrice cilindrica CNCs utilizzando i supporti centrali, il foro centrale del pezzo è il suo dato geometrico di rotazione.
Dettagli tecnici: Prima del bloccaggio, i fori centrali su entrambe le estremità del pezzo devono essere rigorosamente ispezionati per individuare eventuali ammaccature, scaglie di ossido o scheggiature. Si consiglia di utilizzare punte rettificate ad alta precisione e di applicare un grasso dedicato per alta pressione sulle superfici di contatto. Se il foro centrale presenta un errore geometrico di 0,01 mm, dopo l'ingrandimento rotazionale, l'errore riflesso nella rotondità del pezzo può aumentare in modo esponenziale.
Valore: Garantire la pulizia e la rotondità della posizione di riferimento è fondamentale per ottenere un'elevata coassialità e una lavorazione ad elevata rotondità, ed è anche un prerequisito per massimizzare la ripetibilità del sistema CNC.
Precauzioni di sicurezza: Quando si utilizzano apparecchiature di macinazione automatizzate, è necessario indossare dispositivi di protezione adeguati. È severamente vietato aprire la porta di sicurezza mentre la mola ruota ad alta velocità e la mola deve essere controllata regolarmente per individuare eventuali crepe per evitare il rischio di esplosione durante la rotazione ad alta velocità.
L'uso competente delle rettificatrici cilindriche CNC richiede non solo la comprensione della programmazione del software, ma anche la sensibilità all'assemblaggio meccanico e ai parametri di processo.


