 0086-15068518279 (cinese)/001-5416026691 (inglese)


 En
Confrontando i sistemi di rettifica NC (controllo numerico) e CNC (controllo numerico computerizzato), Rettificatrici cilindriche CNC rappresentano un salto decisivo in termini di precisione, ripetibilità ed efficienza produttiva . Per i produttori che richiedono tolleranze strette, spesso entro ±0,001 mm, e una produzione costante su volumi elevati, le rettificatrici cilindriche CNC non rappresentano semplicemente un aggiornamento; costituiscono la spina dorsale operativa che colma il divario tra i sistemi NC preesistenti e la produzione moderna completamente automatizzata.
Comprendere cosa distingue queste due tecnologie e perché le rettificatrici cilindriche CNC occupano un ruolo così critico aiuta gli ingegneri e i team di approvvigionamento a prendere decisioni informate sugli investimenti nelle apparecchiature e sulla progettazione dei processi.
NC vs CNC: cosa differisce realmente sotto il cofano
I sistemi NC funzionano da nastro preperforato o istruzioni sequenziali fisse. Una volta caricato un programma, la macchina lo esegue senza feedback o autocorrezione. I sistemi CNC, al contrario, utilizzano un controller basato su microprocessore che legge, regola e memorizza continuamente i programmi in modo digitale. Questa differenza architettonica ha profonde conseguenze pratiche.
| Caratteristica | Sistema NC | Sistema CNC |
|---|---|---|
| Archiviazione del programma | Nastro perforato/sequenza fissa | Memoria digitale (programmi illimitati) |
| Feedback in tempo reale | Nessuno | Ciclo continuo di feedback del sensore |
| Regolazione dei parametri | È necessaria la riprogrammazione manuale | Modifiche sullo schermo in pochi secondi |
| Controllo dell'asse | Tipicamente a 2 assi | Da 2 a 5 assi contemporaneamente |
| Ripetibilità | ±0,01 mm tipico | ±0,001 mm o migliore |
| Dipendenza dall'operatore | Alto | Da basso a moderato |
Nello specifico, nella rettifica cilindrica, queste differenze si traducono direttamente nella qualità della finitura superficiale, nell'accuratezza dimensionale e nel tempo di cambio formato, tre parametri che definiscono la redditività nella produzione di precisione.
Perché Rettificatrici cilindriche CNC Occupare la terra di mezzo critica
Le rettificatrici cilindriche CNC si trovano all'intersezione tra l'artigianato manuale di alta precisione e le linee di produzione completamente automatizzate. Sono abbastanza sofisticati da gestire geometrie complesse (rettifica conica, alberi multidiametro, forme di filettatura), ma abbastanza flessibili da poter essere riprogrammati per un nuovo pezzo in pochi minuti anziché ore.
Questa flessibilità è il valore determinante. Consideriamo un'officina che produce alberi aerospaziali in lotti da 50 a 200 unità. Una smerigliatrice NC richiederebbe una riconfigurazione fisica e potenzialmente un tecnico di configurazione esperto per ogni nuovo codice prodotto. Una rettificatrice cilindrica CNC recupera il programma salvato, esegue un ciclo automatico di ravvivatura della mola e inizia la produzione— riducendo il tempo di configurazione da 2–4 ore a meno di 30 minuti in molte applicazioni del mondo reale.
Capacità di processo chiave che il NC non può eguagliare
- Misurazione durante il processo: La misurazione attiva durante la rettifica consente al controller di compensare automaticamente l'usura della mola, mantenendo il diametro entro la tolleranza senza l'intervento dell'operatore.
- Ravvivatura automatica della mola: I controller CNC eseguono routine di ravvivatura a intervalli programmati, garantendo geometria della ruota e finitura superficiale coerenti durante tutto il ciclo di produzione.
- Cicli di rettifica multifase: Le passate di sgrossatura, semifinitura e finitura con velocità di avanzamento diverse possono essere programmate come un unico ciclo automatico, ottimizzando sia la velocità di rimozione del materiale che la qualità della superficie finale.
- Rettifica di contorni complessi: L'interpolazione simultanea degli assi X e Z consente la produzione di superfici curve o profilate che sono geometricamente impossibili su una macchina NC standard.
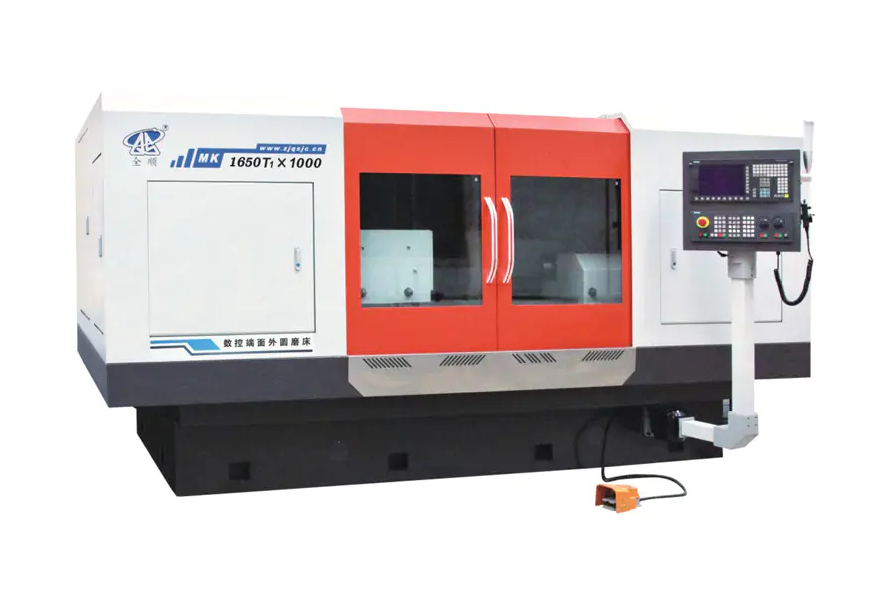
Benchmark di precisione: cosa Rettifica cilindrica CNC In realtà raggiunge
La precisione non è un'affermazione astratta: è misurabile e i numeri contano quando si specificano componenti per cuscinetti, cilindri idraulici, scatole del cambio o alberi di turbine.
- Tolleranza dimensionale: Le rettificatrici cilindriche CNC di livello produttivo raggiungono abitualmente tolleranze di diametro di IT5 (circa ±0,001 mm su un albero da 50 mm), con sistemi di fascia alta che raggiungono IT4 o IT3 in ambienti controllati.
- Finitura superficiale: Valori Ra di 0,2–0,4 µm sono standard nella rettifica di finitura; con ruote a grana fine e parametri controllati, è possibile ottenere un Ra inferiore a 0,1 µm.
- Rotondità: I sistemi CNC con mandrini della testa portapezzo idrostatica possono raggiungere errori di rotondità inferiori a 0,2 µm, fondamentali per la rettifica delle piste dei cuscinetti.
- Cilindricità: Su una lunghezza del pezzo di 500 mm, sono ottenibili deviazioni di cilindricità di 1–3 µm con una corretta calibrazione della macchina e compensazione termica.
In confronto, le rettificatrici cilindriche NC offrono generalmente tolleranze nell'intervallo IT7-IT6, che è adeguato per componenti meccanici generali ma insufficiente per cuscinetti di precisione, componenti di iniezione di carburante o alberi di dispositivi medici.
Industrie Dove Rettificatrici cilindriche CNC Non sono negoziabili
Diversi settori dipendono dalla rettifica cilindrica CNC come fase critica del processo, non come comodità:
Componenti per trasmissioni automobilistiche
Gli alberi a camme, gli alberi a gomiti, gli alberi di trasmissione e gli anelli dei sensori ABS richiedono la rettifica a IT5 o superiore, con finiture superficiali inferiori a 0,4 µm Ra. I fornitori automobilistici di grandi volumi in genere utilizzano rettificatrici cilindriche CNC in celle automatizzate, ottenendo tempi di ciclo inferiori a 90 secondi per parte per alberi di medio diametro.
Aerospaziale e Difesa
Gli attuatori dei carrelli di atterraggio, le forme delle radici delle pale delle turbine e le bobine delle valvole idrauliche richiedono estrema precisione e completa tracciabilità del processo. I sistemi CNC forniscono l'audit trail digitale, registrando le velocità di avanzamento effettive, gli intervalli di ravvivatura e i dati di misurazione in corso, richiesti dagli standard di qualità aerospaziali.
Produzione di cuscinetti
La rettifica degli anelli interni ed esterni per cuscinetti di precisione (gradi ABEC 5, 7 e 9) rappresenta forse l'applicazione più impegnativa per la rettifica cilindrica. I cuscinetti ABEC 7 richiedono una rotondità entro 2,5 µm e tolleranze sul diametro di ±2,5 µm, ottenibili solo con sistemi CNC dotati di misurazione attiva e basi macchina smorzate dalle vibrazioni.
Produzione di dispositivi medici
Gli steli degli strumenti chirurgici, gli steli degli impianti ortopedici e i componenti dei manipoli dentali sono rettificati in leghe di titanio e acciaio inossidabile con tolleranze di ±0,005 mm o più strette. I requisiti di biocompatibilità richiedono inoltre superfici prive di bave e graffi, risultati che dipendono interamente da parametri di rettifica CNC precisi e ripetibili.
Smerigliatrice cilindrica CNC Configurazioni: abbinamento del tipo di macchina all'applicazione
Non tutte le rettificatrici cilindriche CNC hanno lo stesso scopo. Ciascuna delle configurazioni principali è destinata a geometrie di pezzi e scenari di produzione specifici:
| Tipo di macchina | Tipo di pezzo | Applicazione tipica |
|---|---|---|
| Smerigliatrice universale per diametro esterno/interno | Diametri esterni ed interni | Laboratori, prototipazione, produzione mista |
| Smerigliatrice CNC senza centri | Barre, perni, rulli (non sono necessari centri) | Alto-volume pin and roller production |
| Smerigliatrice per alberi a camme/albero motore CNC | Alberi multilobi o eccentrici | Componenti di motori automobilistici |
| Smerigliatrice per filetti CNC | Alberi filettati, viti madrevite | Viti di precisione, alberi con viti a ricircolo di sfere |
| Smerigliatrice a tuffo CNC | Caratteristiche corte e dal diametro specifico | Sedi dei cuscinetti, rettifica dei perni |
La scelta della configurazione sbagliata, ad esempio l'utilizzo di una rettificatrice universale per alberi a camme per volumi elevati, comporta tempi di ciclo da due a tre volte più lunghi rispetto a una rettificatrice CNC dedicata per alberi a camme con interpolazione dell'asse C.
Fattori operativi critici che determinano i risultati della rettifica CNC
Possedere una rettificatrice cilindrica CNC non garantisce automaticamente la precisione. Per sfruttare al massimo le potenzialità della macchina è necessario gestire diverse variabili operative:
Stabilità termica
La rettifica genera calore che provoca l'espansione sia del pezzo che del telaio della macchina. Una variazione di temperatura di appena 1°C in un albero di acciaio lungo 300 mm provoca una variazione dimensionale di circa 3,5 µm. Le rettificatrici CNC utilizzate per lavorazioni submicroniche richiedono un refrigerante a temperatura controllata, protocolli di riscaldamento della macchina di 30-60 minuti e sale di rettifica climatizzate a una temperatura di 20°C ±0,5°C.
Selezione e ravvivatura delle ruote
Le specifiche dell'abrasivo (tipo di grana, dimensione della grana, durezza del legante e struttura) devono corrispondere al materiale del pezzo, alla finitura richiesta e al tasso di rimozione. Una mola non adattata su una macchina CNC produce gli stessi scarsi risultati di una macchina NC. I parametri di ravvivatura della mola (passo, profondità, rapporto di sovrapposizione) programmati nel ciclo CNC sono tanto critici quanto i parametri di rettifica stessi.
Bloccaggio e allineamento
La rettifica tra i centri richiede punti morti correttamente rettificati e allineati. Un runout di soli 5 µm al centro può tradursi direttamente in un errore di rotondità nel pezzo finito. Le lunette fisse per pezzi lunghi devono essere posizionate e regolate correttamente, poiché il controllo CNC non può compensare il disallineamento meccanico nella configurazione del bloccaggio pezzo.
Integrazione della misurazione in-process
Le moderne rettificatrici cilindriche CNC dotate di misuratori ad aria o a contatto misurano il diametro del pezzo durante la rettifica. Il misuratore fornisce dati in tempo reale al controller, che regola automaticamente l'alimentazione per compensare l'usura della ruota. Senza questo ciclo di feedback, gli operatori devono eseguire misurazioni e offset manuali, reintroducendo la variabilità umana che i sistemi CNC sono progettati per eliminare.
Quando la rettifica NC ha ancora senso
Nonostante gli evidenti vantaggi dei sistemi CNC, la rettifica cilindrica NC conserva applicazioni legittime in contesti specifici:
- Produzione semplice e dedicata: La produzione monocomponente e in grandi volumi di una parte geometricamente semplice (ad esempio, un perno cilindrico semplice con tolleranza IT7) potrebbe non giustificare il costo più elevato e la complessità delle apparecchiature CNC.
- Negozi di manutenzione a basso budget: Le strutture che eseguono occasionalmente il ricondizionamento interno di alberi usurati, dove le tolleranze di ±0,01–0,02 mm sono accettabili, possono far funzionare in modo efficace le smerigliatrici NC.
- Regioni con competenze CNC limitate: In alcuni ambienti di produzione, le macchine NC sono preferite perché si basano sulle competenze meccaniche piuttosto che sulla conoscenza di programmazione, sebbene questa sia una considerazione sempre più rara poiché la formazione degli operatori CNC è diventata ampiamente accessibile.
Per qualsiasi applicazione che richieda tolleranze più strette di IT6, geometrie complesse, varianti di più parti o tracciabilità di processo documentata, la rettifica NC è funzionalmente inadeguata e non rappresenta un'alternativa economicamente vantaggiosa.
Integrazione con i moderni ecosistemi produttivi
Le rettificatrici cilindriche CNC funzionano sempre più non come macchine autonome ma come nodi collegati in rete negli ambienti di produzione digitale. Questa capacità di integrazione è assente nei sistemi NC e rappresenta un’altra dimensione del divario tecnologico:
- Connettività DNC (controllo numerico diretto): I programmi vengono trasmessi da un server centrale al controllore della macchina, eliminando il caricamento manuale dei programmi e riducendo il rischio di utilizzare programmi pezzo obsoleti.
- Esportazione dati SPC: Le misurazioni del misuratore durante il processo vengono registrate ed esportate in un software di controllo statistico del processo, consentendo il monitoraggio Cpk in tempo reale e il rilevamento tempestivo della deriva del processo, prima che vengano prodotte parti fuori tolleranza.
- Integrazione robot: Le rettificatrici CNC con interfacce di comunicazione standardizzate (OPC-UA, MTConnect) possono essere integrate in celle di carico/scarico automatizzate, consentendo operazioni di rettifica a luci spente durante i fuori turno.
- Manutenzione predittiva: I sensori di vibrazione e il monitoraggio del carico del mandrino forniscono dati a piattaforme di analisi che prevedono la lucidatura delle ruote, l'usura dei cuscinetti o i problemi del sistema di raffreddamento prima che causino rottami o danni alla macchina.
Una cella di rettifica cilindrica CNC completamente integrata può ridurre il tasso di scarto del 60–80% rispetto ai processi NC dipendenti dall'operatore , sulla base di casi di studio documentati in ambienti di fornitori automobilistici in cui i valori Cpk sono migliorati da meno di 1,0 a oltre 1,67 dopo il passaggio al CNC con misurazione attiva.
Selezionando un Smerigliatrice cilindrica CNC : Lista di controllo pratica delle specifiche
Quando si valutano le rettificatrici cilindriche CNC per un'applicazione specifica, è necessario verificare i seguenti parametri di specifica rispetto ai requisiti di produzione:
- Lunghezza di macinazione e diametro di oscillazione: Assicurarsi che la capacità della macchina copra le dimensioni massime del pezzo con margine.
- Precisione del mandrino della testa portapezzo e della contropunta: Richiedere le specifiche di runout; le applicazioni di precisione richiedono un runout del mandrino inferiore a 1 µm.
- Numero di assi CNC: Due assi (X, Z) coprono la maggior parte dei lavori cilindrici; aggiungere asse C per forme non rotonde, asse B per attacco girevole per rettifica interna.
- Configurazione della testa della ruota: Le teste singole, doppie o multiruota influiscono sulla flessibilità; le teste gemelle consentono la rettifica simultanea di diametro esterno e interno.
- Sistema di misurazione: Per motivi di precisione è preferibile la misurazione dell'aria durante il processo; la misurazione post-processo con feedback automatico dell'offset è il minimo per il funzionamento senza operatore.
- Piattaforma di controllo: Verificare la disponibilità di cicli di rettifica specifici per l'applicazione (oscillazione, tuffo, traslazione) e la compatibilità con i sistemi DNC dell'impianto.
- Filtrazione del sistema di raffreddamento: La rettifica a grana fine per Ra inferiore a 0,2 µm richiede un refrigerante filtrato a 10 µm o più fine per evitare graffi sulla superficie causati da particelle abrasive.


