 0086-15068518279 (cinese)/001-5416026691 (inglese)


 En
Risposta diretta: La rettifica cilindrica offre un'eccezionale precisione dimensionale (tolleranze strette fino a ±0,001 mm), finitura superficiale superiore (Ra 0,1-0,4 um), elevati tassi di rimozione del materiale e ripetibilità costante su cicli di produzione di volumi elevati. È lo standard industriale per la finitura di alberi, cuscinetti, rulli e componenti cilindrici di precisione utilizzati nella produzione aerospaziale, automobilistica e idraulica.
Cos'è la rettifica cilindrica?
La rettifica cilindrica è un processo di lavorazione che utilizza una mola abrasiva per rimuovere materiale dalla superficie esterna o interna di un pezzo cilindrico, producendo una finitura liscia e altamente precisa. Il pezzo ruota sul proprio asse mentre la mola rimuove il materiale con incrementi controllati. Questo processo è ampiamente applicato a componenti quali alberi, mandrini, aste, perni e perni di cuscinetto.
Moderno Rettificatrice cilindrica CNC La tecnologia aggiunge il controllo numerico computerizzato a questo processo, consentendo cicli completamente automatizzati, coordinazione multiasse e strategie di rettifica programmabili che espandono notevolmente ciò che una volta era possibile con le macchine manuali o idrauliche convenzionali.
Rettifica DE
Rettifica la superficie cilindrica esterna di un pezzo tra centri o mandrino.
Rettifica ID
Rettifica il foro o il foro interno per requisiti di adattamento con tolleranze strette.
Rettifica senza centri
Nessun apparecchio richiesto; le parti sono supportate da una lama di appoggio e da una ruota di regolazione.
Rettifica conica
Produce superfici coniche spostando il pezzo o ruotando la testa della mola.
Vantaggi principali della rettifica cilindrica
I seguenti vantaggi spiegano perché la rettifica cilindrica rimane il metodo di finitura preferito per i componenti rotanti di precisione nei settori dell'industria pesante, aerospaziale e dell'ingegneria di precisione.
01
Eccezionale precisione dimensionale
La rettifica cilindrica può raggiungere tolleranze strette fino a ±0,001 mm (1 micron), ben oltre ciò che la tornitura o la fresatura possono offrire in modo affidabile. Ciò lo rende essenziale per i componenti in cui l'adattamento, il gioco e l'interferenza devono essere controllati con precisione. (Fonte: Manuale delle macchine, 30a edizione, Stampa industriale)
02
Qualità di finitura superficiale superiore
La rettifica produce valori di rugosità superficiale nell'intervallo da Ra 0,1 a 0,8 um, rispetto a Ra da 1,6 a 6,3 um tipici della tornitura di finitura. Ciò riduce l'attrito, l'usura e i guasti per fatica nei gruppi rotanti come le sedi dei cuscinetti e le superfici dei perni. (Fonte: Manuale ASM, vol. 16, Lavorazione)
03
Capacità di lavorare materiali duri
Dopo il trattamento termico, i metalli diventano troppo difficili da tornire o fresare in modo efficace. La rettifica cilindrica gestisce con facilità acciai temprati (fino a 70 HRC), carburo, ceramica e acciai per utensili temprati, rendendola l'unico metodo di finitura praticabile per molti componenti di livello aerospaziale.
04
Elevata ripetibilità e coerenza
Le rettificatrici controllate da CNC ripetono lo stesso ciclo con consistenza inferiore al micron su migliaia di parti. Ciò è fondamentale nella produzione automobilistica e aerospaziale, dove è necessario eliminare la variazione da lotto a lotto. Valori Cp/Cpk superiori a 1,67 sono normalmente ottenibili su rettificatrici cilindriche CNC. (Fonte: Ingegneria della qualità, Marcel Dekker)
05
Versatilità nella geometria delle parti
Moderno CNC cylindrical grinders can handle straight cylinders, tapers, stepped shafts, shoulders, and even complex contoured profiles using CNC interpolation. A single machine can accommodate a wide range of part families, reducing capital investment.
06
Distorsione termica minima
Con una corretta applicazione del refrigerante e una profondità di taglio controllata, la rettifica cilindrica genera meno calore per unità di materiale rimosso rispetto alla fresatura aggressiva. Ciò preserva l'integrità metallurgica dei componenti temprati, prevenendo effetti di rammollimento o rinvenimento della superficie.
07
Elevato tasso di rimozione del materiale (con mole CBN/diamantate)
La rettifica cilindrica ad alta velocità con CBN (nitruro di boro cubico) o mole superabrasive diamantate può rimuovere materiale a velocità superiori a 100 mm3/mm/s, rivaleggiando con la tornitura pur mantenendo una qualità di finitura a livello di rettifica. (Fonte: Grinding Technology, Stephen Malkin, Industrial Press)
08
Automazione e produzione Lights-Out
Le rettificatrici cilindriche CNC si integrano con caricatori robotizzati, misurazione in-process e sistemi di controllo adattivo. Ciò consente il funzionamento “a luci spente” senza personale, riducendo drasticamente il costo della manodopera per pezzo e consentendo cicli di produzione continui 24 ore su 24, 7 giorni su 7.
Rettifica cilindrica rispetto ad altri metodi di finitura
La tabella seguente mette a confronto la rettifica cilindrica con altri processi di finitura comuni sui parametri di produzione più critici. (Fonte: Ingegneria e tecnologia di produzione, Kalpakjian, Pearson)
| Parametro | Rettifica cilindrica | Finisci di girare | Affilatura | Lappatura |
|---|---|---|---|---|
| Tolleranza (mm) | /-0,001 | /-0,01 | /-0,005 | /-0,0005 |
| Finitura superficiale (Raum) | 0,1 - 0,8 | 1.6 - 6.3 | 0,1 - 0,4 | 0,025 - 0,1 |
| Capacità dei materiali duri | Eccellente (fino a 70 HRC) | Limitato (sotto i 45 HRC) | Bene | Bene |
| Tasso di rimozione materiale | Alto (con CBN) | Molto alto | Basso | Molto basso |
| Potenziale di automazione | Molto alto (CNC Robotic) | Alto | Medio | Basso |
| Applicazioni tipiche | Alberi, cuscinetti, rulli | Tornitura generale | Fori del motore | Parti ottiche e di misura |
Applicazioni chiave del settore
La rettifica cilindrica viene utilizzata in settori esigenti in cui la precisione dimensionale influisce direttamente sulla sicurezza, sull'efficienza e sulla durata del prodotto.
Automobilistico
Gli alberi a gomiti, gli alberi a camme, gli alberi di trasmissione, gli assi motori e le superfici dei tamburi dei freni richiedono la rettifica per soddisfare le tolleranze di assemblaggio.
Aerospaziale
Gli alberi delle turbine, i componenti del carrello di atterraggio e le aste degli attuatori richiedono tolleranze ultra strette e un'eccellente integrità della superficie.
Idraulica
Le aste dei cilindri idraulici e gli alberi delle pompe richiedono una finitura superficiale e una rotondità di alta qualità per una tenuta efficace e una lunga durata.
Strumento e matrice
I perni, i punzoni e le matrici dei calibri di precisione vengono rettificati alla dimensione finale dopo l'indurimento per mantenere la geometria e la durezza.
Cuscinetti
Le piste dei cuscinetti interni ed esterni sono rettificate con tolleranze a livello di micron per garantire una rotazione fluida e vibrazioni minime sotto carico.
Energia/potenza Gen
I perni dei rotori dei generatori, gli alberi delle turbine e gli alberi delle giranti delle pompe si affidano alla rettifica cilindrica per garantire precisione e affidabilità.
La nostra serie di rettificatrici cilindriche CNC
Offriamo una gamma completa di Rettificatrice cilindrica CNC modelli progettati per diverse esigenze di produzione, dimensioni del pezzo e livelli di precisione. Ogni macchina integra un controllo CNC avanzato, robuste strutture in ghisa e sistemi di mandrini ad alta precisione per offrire prestazioni di rettifica costanti.
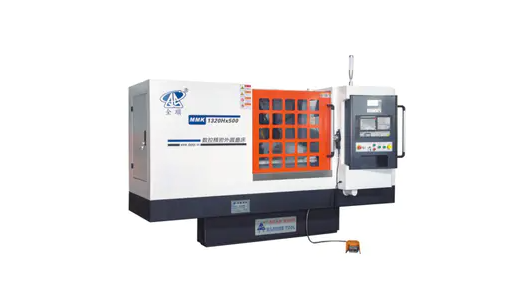
Rettificatrice cilindrica CNC MK / MAK Series
Serie standard
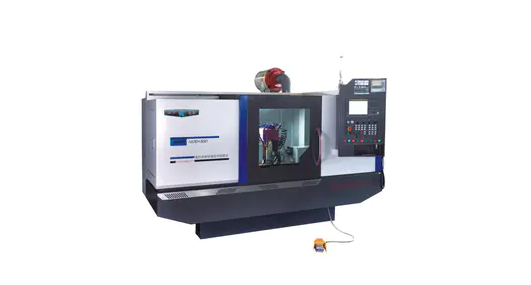
Rettificatrice cilindrica CNC ad alta precisione
Alta precisione
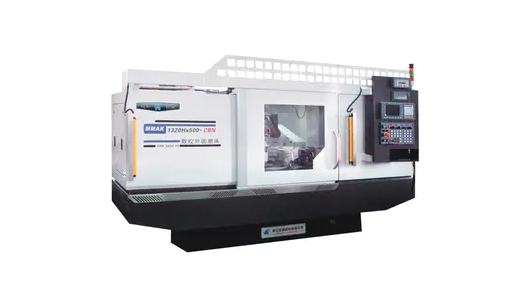
Rettificatrice cilindrica CNC ad alta velocità
Alta velocità
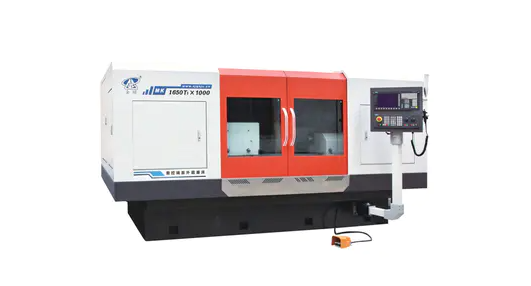
Rettificatrice cilindrica CNC with Mobile Wheel Holder
Testa a ruota mobile
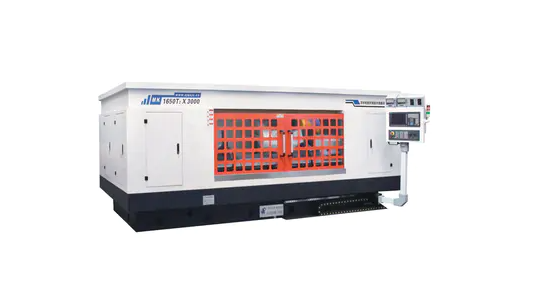
Rettificatrice cilindrica CNC a doppia testa
Testa a doppia ruota
Fattori tecnici che massimizzano i vantaggi della macinazione
Per realizzare appieno i vantaggi della rettifica cilindrica è necessario configurare correttamente diversi parametri di processo:
| Fattore | Raccomandazione | Effetto sull'output |
|---|---|---|
| Specifiche delle ruote | CBN per acciai temprati; Ossido di alluminio per acciaio generale | Determina l'MRR, la durata della ruota e il carico termico |
| Velocità della ruota | 45 - 120 m/s (rettifica ad alta velocità) | Altoer speed improves finish; reduces chip thickness |
| Velocità del pezzo | 15 - 30 m/min (rettifica DE) | Influisce sulla finitura superficiale e sull'apporto termico |
| Profondità di taglio | Ruvido: 0,01-0,05 mm; Finitura: 0,002-0,005 mm | Controlla l'accuratezza dimensionale e la ruvidità della superficie |
| Flusso del refrigerante | Alto-pressure, high-volume flood or through-wheel delivery | Previene i danni termici; scarica i trucioli dalla ruota |
| Intervallo di medicazione | Medicazione continua (CD) o in-process per parti critiche | Mantiene l'affilatura delle ruote; garantisce una geometria di taglio coerente |
| Misurazione in corso | Misurazione attiva del diametro durante il ciclo di rettifica | Elimina il superamento; compensa automaticamente la crescita termica |
Domande frequenti
Quali materiali possono essere macinati cilindricamente?
La rettifica cilindrica gestisce praticamente tutti i materiali metallici tra cui acciaio al carbonio, acciaio legato, acciaio inossidabile, ghisa, acciaio per utensili temprato, carburo cementato, titanio e persino alcune ceramiche. Il fattore determinante nella scelta è il tipo di mola abrasiva adatta al materiale del pezzo da lavorare.
In che modo la rettifica cilindrica CNC migliora la produttività?
Il controllo CNC automatizza l'intero ciclo di rettifica, compresa la passata di sgrossatura, la passata di semifinitura, la passata di finitura, lo spegnifiamma e il ritiro. In combinazione con il caricamento robotizzato e la misurazione in-process, i tempi non produttivi diminuiscono drasticamente. Gli studi dimostrano che la rettifica CNC riduce il tempo ciclo del 30-60% rispetto alle operazioni di rettifica manuale. (Fonte: Giornale di ingegneria manifatturiera delle PMI)
Qual è la tipica finitura superficiale ottenibile con la rettifica cilindrica?
La macinazione cilindrica standard raggiunge Ra da 0,4 a 0,8 um. Con mole CBN superabrasive, mandrini ad alta velocità e condizioni di processo ottimali, sono ottenibili valori Ra di 0,1 um o inferiori, equivalenti alla tornitura dura più superfinitura in un'unica operazione.
La rettifica cilindrica è adatta alla produzione di piccoli lotti?
SÌ. Le moderne rettificatrici cilindriche CNC supportano il cambio rapido con ravvivatura della mola programmabile, programmi pezzo memorizzati e cambi rapidi del supporto pezzo. I tempi di impostazione sono stati ridotti a meno di 20 minuti per molte famiglie di componenti, rendendo economicamente sostenibile la produzione di piccoli lotti e persino di singoli pezzi.
Qual è la differenza tra la rettifica cilindrica a tuffo e a traslazione?
Nella rettifica a tuffo (in avanzamento), la mola avanza radialmente nel pezzo per rettificare una zona specifica, ideale per sezioni corte, a gradini o profilate. Nella rettifica trasversale la mola si muove assialmente lungo il pezzo mentre è in contatto - adatta per alberi lunghi e diametri continui. Molte macchine CNC combinano entrambi i metodi all'interno di un unico programma pezzo.
Conclusione
La rettifica cilindrica occupa una posizione unica nella produzione di precisione: è l'unico processo che offre contemporaneamente precisione dimensionale a livello di micron, eccellente finitura superficiale e capacità di lavorare materiali completamente temprati a ritmi produttivi. Se alimentato dalla moderna tecnologia CNC, diventa una pietra angolare flessibile, automatizzata e altamente ripetibile di qualsiasi operazione di lavorazione di precisione.
Sia che stiate rifinendo alberi motore per autoveicoli in grandi volumi, lavorando alberi di turbine aerospaziali con tolleranze ultra strette o producendo aste di cilindri idraulici per applicazioni di tenuta impegnative, un Rettificatrice cilindrica CNC fornisce la combinazione di capacità di processo, potenziale di automazione e affidabilità a lungo termine che nessun altro processo di finitura può eguagliare.


