 0086-15068518279 (cinese)/001-5416026691 (inglese)


 En
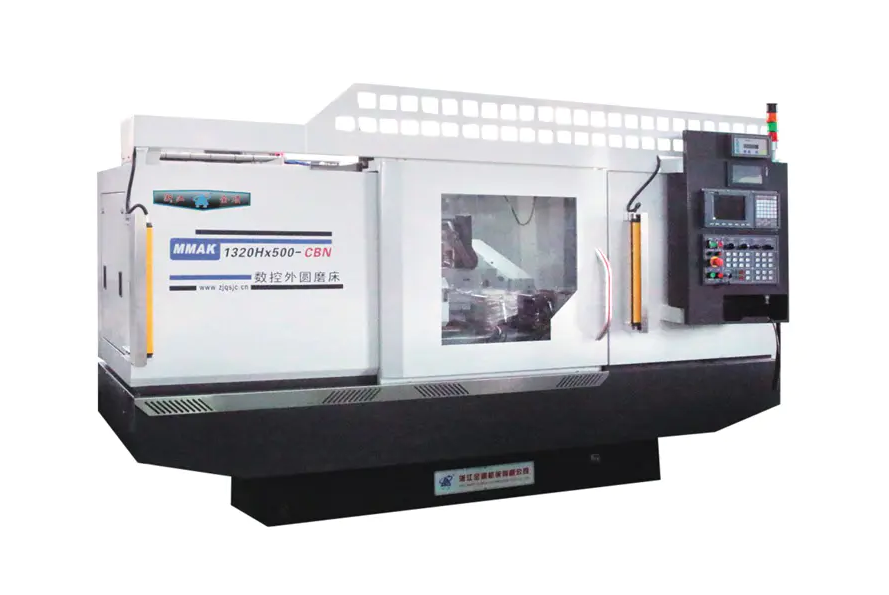
Quando si valuta a Rettificatrice cilindrica CNC , le caratteristiche più critiche a cui dare priorità sono Precisione di posizionamento inferiore al micron, rigidità statica e dinamica della macchina e un sofisticato sistema di controllo CNC in grado di gestire interpolazioni complesse. Una macchina ad alte prestazioni deve fornire una finitura superficiale (Ra) pari a Da 0,1 μm a 0,4 μm costantemente mantenendo tolleranze dimensionali strette, spesso entro ±0,001 mm . Oltre alle specifiche di base, l'integrazione di bilance con feedback ad alta risoluzione, fusione termicamente stabile e programmazione conversazionale intuitiva definisce la differenza tra una smerigliatrice standard e una risorsa di produzione ad alta precisione.
Integrità strutturale e stabilità termica
La base di ogni operazione di rettifica di precisione è il basamento della macchina. Senza una base stabile, tutte le compensazioni elettroniche sono semplicemente dei “cerotti” per le carenze meccaniche.
Caratteristiche di smorzamento della base
Moderno Rettificatrice cilindrica CNCs spesso utilizzano Granitan® (calcestruzzo polimerico) o ghisa Meehanite di alta qualità . Il calcestruzzo polimerico offre fino a Smorzamento delle vibrazioni 10 volte migliore rispetto alla tradizionale ghisa grigia, fondamentale per ottenere finiture a specchio e prolungare la vita delle ruote. Le vibrazioni durante il processo di rettifica portano a segni di chiacchiere, che sono la causa principale di scarti di pezzi nei settori di alta precisione come quello aerospaziale o della produzione medica.
Controllo dello spostamento termico
La macinazione genera calore significativo. Una caratteristica chiave da cercare è a disegno simmetrico del basamento e della testata della macchina. Ciò garantisce che qualsiasi espansione termica avvenga in modo uniforme, riducendo al minimo l'impatto sull'allineamento della linea centrale. Inoltre, cerca macchine che ne siano dotate sistemi di raffreddamento refrigerati che circolano attraverso l'alloggiamento del mandrino e il letto per mantenere una temperatura operativa costante all'interno ±0,5°C dell'ambiente ambientale.
Sistemi di mandrini ad alta precisione
Il mandrino portamola è il cuore della rettificatrice. La sua precisione di rotazione determina direttamente la rotondità e la qualità della superficie del pezzo.
Cuscinetti idrostatici e cuscinetti volventi
Devi decidere tra cuscinetti idrostatici e cuscinetti antifrizione (volanti) ad alta precisione. Mandrini idrostatici far galleggiare l'albero su un sottile strato di olio, ottenendo così zero contatti metallo-metallo e una vita quasi infinita. Offrono una precisione di concentricità eccezionale (spesso inferiore a 0,0001 mm ). Al contrario, i cuscinetti a sfere in ceramica ad alta precisione sono preferiti per le applicazioni ad alta velocità dove la rigidità e la facilità di manutenzione sono prioritari.
Versatilità della testa di lavoro
Una caratteristica fondamentale per l'universale Rettificatrice cilindrica CNCs è un testa portapezzo orientabile (asse B) . Cerca teste di lavoro guidate da motori ad azionamento diretto . La trasmissione diretta elimina il gioco da ingranaggi o cinghie, consentendo l'interpolazione dell'asse C ad alta risoluzione. Ciò è fondamentale per la rettifica "non rotonda" (ad esempio camme, punzoni o alberi eccentrici).
| Caratteristica | Cuscinetti idrostatici | Cuscinetti volventi di precisione |
|---|---|---|
| Precisione di runout | < 0,1 µm | 0,5 - 1,0 µm |
| Smorzamento delle vibrazioni | Eccellente | Moderato |
| Manutenzione | Basso (nessuna usura) | Sostituzione necessaria |
Software di controllo e programmazione CNC
L'intelligenza della macchina risiede nel suo sistema di controllo. Una smerigliatrice è capace tanto quanto il software che la guida.
Interfaccia conversazionale
Funzionalità avanzate di smerigliatrici CNC interfacce di programmazione conversazionale . Ciò consente agli operatori di inserire le dimensioni della parte, il tipo di materiale e la finitura desiderata direttamente in una GUI senza la necessità di scrivere il codice G manuale. Ciò riduce i tempi di installazione fino a 50% per parti complesse. Cerca software che includa built-in monitoraggio delle collisioni per proteggere il costoso mandrino e il pezzo durante la corsa iniziale.
Tecnologia dei motori lineari
Per applicazioni altamente dinamiche, motori lineari sugli assi X e Z sono superiori alle tradizionali viti a ricircolo di sfere. I motori lineari forniscono velocità di accelerazione più elevate ed eliminano il gioco meccanico. Se abbinato a bilance in vetro ad alta risoluzione (ad es. Risoluzione 0,05μm ), la macchina può raggiungere una ripetibilità di posizionamento che le viti a ricircolo di sfere non possono eguagliare per lunghi periodi di utilizzo.
Medicazione automatizzata e misurazione in-process
Per ottenere una produzione di massa costante, la rettificatrice cilindrica CNC deve essere in grado di compensare automaticamente l'usura della mola e la variazione delle parti.
- Ravvivatura automatica della mola: Il CNC dovrebbe controllare il ciclo di ravvivatura, utilizzando dischi diamantati o ravvivatori a punto singolo. I sistemi avanzati includono Sensori di emissioni acustiche (AE). che rilevano il "primo contatto" tra il ravvivatore e la mola, riducendo al minimo la quantità di abrasivo rimosso e prolungando la durata della mola.
- Misurazione in corso: Una sonda di misurazione o un calibro "jump-on" consente al CNC di misurare il pezzo mentre viene macinato . Il sistema regola automaticamente l'avanzamento della macinatura finale in base ai dati in tempo reale per compensare la deriva termica o la deflessione della ruota, garantendo che ogni parte di un lotto sia identica.
- Controllo degli spazi: Questa funzione utilizza i sensori AE per rilevare quando la mola sta per toccare il pezzo, consentendo alla macchina di passare istantaneamente dall'avvicinamento rapido all'avanzamento fine, eliminando la "molatura ad aria" e riducendo i tempi di ciclo dal 10% al 20% .
Configurazioni multiruota e capacità universale
La flessibilità è una tendenza importante Rettifica cilindrica CNC , in particolare per le officine che gestiscono diverse geometrie di parti.
Teste della torretta
Cerca macchine dotate di un testa portamola orientabile automatica (torretta) . Queste torrette possono contenere più mole, ad esempio una per la rettifica esterna, una per la rettifica interna e una terza per la rettifica frontale. Un controllo CNC Torretta dell'asse B può ruotare nella posizione richiesta con elevata ripetibilità (ad es. ±1 secondo d'arco ), consentendo di rifinire completamente una parte in a configurazione unica . Ciò elimina gli errori introdotti durante il rimontaggio di una parte.
Accessori per la rettifica interna
Anche se il tuo obiettivo principale è la rettifica del diametro esterno (diametro esterno), con rotazione verso il basso o montaggio su torretta Mandrino per rettifica interna (ID). è un significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Caratteristiche ambientali e di sicurezza
La macinazione ad alta velocità crea nebbia sottile e potenziali pericoli che devono essere gestiti dalla progettazione della macchina.
- Custodia completa: Una smerigliatrice CNC di alta qualità deve essere completamente chiusa per contenere spruzzi di refrigerante e polvere di smerigliatura. Questo non è solo per la pulizia; è essenziale per il sistemi integrati di estrazione delle nebbie per lavorare in modo efficace.
- Sistemi antincendio: Se si utilizzano refrigeranti a base di olio per finiture di alta precisione, un sistema integrato Sistema antincendio a CO2 o prodotti chimici secchi è un mandatory safety feature.
- Caricamento ergonomico: Per il caricamento manuale o semiautomatico, l'altezza del tavolo e lo spazio libero dalla porta devono consentire un facile accesso. Per una produzione completamente automatizzata, la macchina dovrebbe essere "pronto per il robot" con interfacce standardizzate (ad esempio Profibus o Ethernet) e porte automatizzate.
Lista di controllo finale per la selezione
Quando finalizzi la tua scelta, verifica le seguenti specifiche rispetto ai requisiti delle parti più esigenti:
- Distanza massima tra i centri: Assicurati un buffer del 20% sulla parte più lunga.
- Oscillazione sul tavolo: Controllare che la parte dal diametro maggiore più lo spazio libero per il manometro si adatti comodamente.
- Diametro della ruota: Le ruote più grandi (ad esempio, 500 mm) durano più a lungo e mantengono meglio la velocità superficiale rispetto alle ruote più piccole.
- Risoluzione CNC: Cerca 0,0001 mm capacità di incremento nel software di controllo.
- Design della contropunta: A contropunta regolabile con precisione (per la correzione della conicità) è vitale per la precisione dell'albero lungo.


