 0086-15068518279 (cinese)/001-5416026691 (inglese)


 En
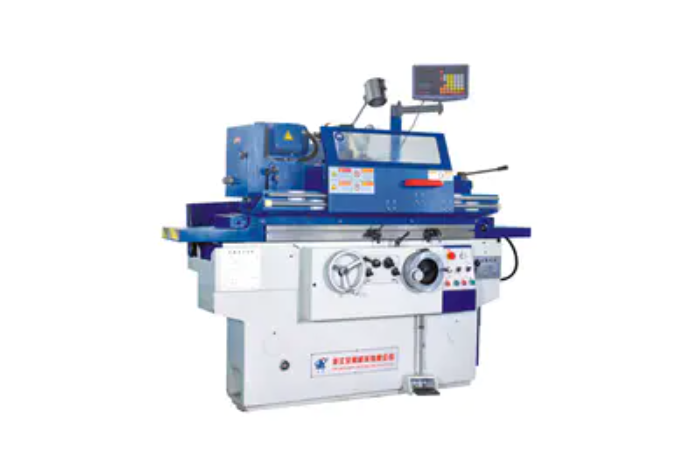
Prima di operare a rettificatrice convenzionale , è necessario completare una lista di controllo di sicurezza strutturata che copra dispositivi di protezione individuale (DPI), ispezione della macchina, configurazione del pezzo e controlli ambientali . Saltare anche un solo passaggio può provocare lesioni gravi: i frammenti della mola possono viaggiare a velocità superiori a 100 m/s, rendendo questa una delle operazioni più pericolose in un'officina meccanica.
Dispositivi di protezione individuale da indossare
I DPI rappresentano la prima e più immediata linea di difesa. Prima di avvicinarsi alla macchina, assicurarsi che i seguenti attrezzi siano correttamente montati:
- Occhiali di sicurezza con protezioni laterali o protezione integrale — durante la macinazione vengono espulse scintille e particelle metalliche ad alta velocità.
- Protezione dell'udito — un'esposizione prolungata superiore a 85 dB provoca danni permanenti all'udito; la maggior parte delle operazioni di rettifica supera questa soglia.
- Guanti in pelle o resistenti al taglio — proteggere le mani durante la movimentazione del pezzo, ma non indossarle mai mentre la mola gira.
- Abbigliamento attillato — maniche larghe, cravatte o gioielli pendenti possono impigliarsi nelle parti rotanti.
- Maschera antipolvere o respiratore (classificazione minima P100) — la polvere fine di macinazione, soprattutto quella proveniente da materiali come la ghisa o l'ossido di alluminio, comporta gravi rischi respiratori.
Ispezione della mola prima di ogni utilizzo
Una mola danneggiata è una delle principali cause di gravi incidenti sulle rettificatrici. Ogni ruota deve essere ispezionata prima del montaggio e prima di ogni utilizzo utilizzando le seguenti procedure:
La prova dell'anello
Picchiettare delicatamente la ruota con un martello di legno o il manico di un cacciavite. Una ruota sonora produce un suono chiaro e metallico. Una ruota incrinata produce un tonfo sordo: scartala immediatamente. Questo test richiede meno di 10 secondi e può prevenire guasti catastrofici alla ruota.
Lista di controllo per l'ispezione visiva
- Verificare la presenza di crepe, scheggiature o fratture visibili su tutto il viso e sui lati.
- Verificare che la ruota non sia stata esposta a umidità eccessiva o temperature gelide (entrambi indeboliscono l'agente legante).
- Confermare che il numero di giri massimo contrassegnato della ruota sia uguale o superiore alla velocità del mandrino della macchina.
- Ispeziona i assorbenti (rondelle di carta) su entrambi i lati della ruota: devono essere intatti e posizionati correttamente.
Tabella di compatibilità della velocità
| Tipo di ruota | Tipica marcatura del numero di giri massimo | Velocità comune del mandrino della macchina | Compatibile? |
|---|---|---|---|
| Ruota dritta tipo 1 | 3.600 giri al minuto | 3.450 giri al minuto | Sì |
| Centro depresso tipo 27 | 6.600 giri al minuto | 8.500 giri al minuto | No: non utilizzare |
| Mola per rettifica superficiale | 4.500 giri al minuto | 3.600 giri al minuto | Sì |
Impostazione della macchina e configurazione della protezione
Le protezioni della macchina non sono caratteristiche opzionali: sono sistemi di sicurezza obbligatori. Non utilizzare mai una rettificatrice con le protezioni rimosse o regolate in modo improprio.
Protezione della ruota
La protezione della ruota deve racchiudere almeno 270° della circonferenza della ruota . La parte aperta deve essere rivolta esclusivamente verso la zona di lavoro dell'operatore. Assicurarsi che tutti i dispositivi di fissaggio della protezione siano serrati prima di avviare la macchina.
Regolazione del supporto utensile (riposo lavoro).
Il supporto dell'utensile deve essere posizionato a non più di 3 mm (1/8 di pollice) dalla faccia della ruota . Uno spazio maggiore di questo consente di tirare un pezzo tra il supporto e la ruota, provocando la frantumazione della ruota o il lancio del pezzo verso l'operatore. Regolare e bloccare il supporto dell'utensile prima di ogni nuovo lavoro.
Protezione per la lingua (parascintille)
La protezione della lingua regolabile nella parte superiore dell'apertura della ruota deve essere posizionata all'interno 6 mm (1/4 di pollice) della ruota . Regolarlo nuovamente man mano che la ruota si consuma nel tempo.
Verifiche operative prima della partenza
Prima di accendere la macchina per la macinazione vera e propria, eseguire questi controlli operativi nell'ordine:
- Esegui un giro di prova — avviare la macchina e lasciarla funzionare a pieno regime per almeno 60 secondi senza contatto con il pezzo. Allontanati dal piano della ruota durante questo test. Se vengono rilevate vibrazioni o rumori insoliti, spegnere immediatamente.
- Controllare il flusso del liquido refrigerante — se si utilizza una configurazione di macinazione a umido, verificare che il refrigerante scorra correttamente prima di iniziare la macinazione. La rettifica a secco su una mola progettata per l'uso di refrigerante può causare cricche termiche.
- Confermare che il pezzo sia sicuro — per la rettifica di superfici, assicurarsi che i piani magnetici siano completamente attivati e che i materiali non magnetici siano bloccati utilizzando dispositivi adeguati.
- Sgombrare l'area di lavoro — rimuovere tutti gli strumenti, gli stracci e gli oggetti non essenziali dalle immediate vicinanze della zona di lavoro. Una superficie ingombrata può interferire con il movimento del pezzo o costituire un pericolo di proiettili.
- Verificare l'arresto di emergenza — verificare che il pulsante di arresto di emergenza sia accessibile e funzionante prima di iniziare qualsiasi operazione.
Considerazioni sul pezzo e sul materiale
Non tutti i materiali sono sicuri da rettificare su tutti i tipi di mole. L'uso della combinazione sbagliata è una causa frequente di guasti alle ruote e di incendi.
- Alluminio e altri metalli teneri può caricare (intasare) rapidamente una mola abrasiva standard, generando un calore intenso e provocando lo scoppio della mola. Utilizzare ruote specificatamente classificate per metalli non ferrosi.
- Titanio e magnesio produrre polvere di molatura altamente infiammabile. Questi materiali necessitano di particolari misure antincendio e di aree di macinazione dedicate.
- Acciaio temprato richiede una ruota di qualità più morbida; l'utilizzo di una mola con legante duro provoca un accumulo di calore che può rompere sia la mola che il pezzo in lavorazione.
- Verificare sempre che le dimensioni del pezzo rientrino nella capacità nominale della macchina. I pezzi sovradimensionati esercitano carichi laterali che le mole non sono progettate per gestire.
Sicurezza ambientale e domestica
L'area circostante la rettificatrice fa parte del sistema di sicurezza, non solo la macchina stessa.
- Ventilazione : Assicurarsi che la ventilazione di scarico locale (LEV) sia operativa. La molatura genera fini particelle metalliche e abrasive che rimangono sospese nell'aria per lunghi periodi. L'OSHA richiede che le concentrazioni di particolato aerodisperso rimangano al di sotto dei limiti di esposizione consentiti stabiliti (PEL).
- Condizioni del pavimento : Il pavimento davanti alla macchina deve essere pulito, asciutto e privo di olio o trucioli metallici. I tappetini antifatica con bordi smussati riducono i rischi di inciampo durante le operazioni prolungate.
- Contenimento delle scintille : Assicurarsi che almeno i materiali infiammabili (panni, carta, lubrificanti) siano conservati 3 metri (10 piedi) lontano dalla zona di macinazione. Le scintille di macinazione possono viaggiare fino a 5 metri e trattenere abbastanza calore da accendere materiali combustibili.
- Zona spettatore : Delimitare una zona di esclusione sicura di almeno 2 metri intorno alla macchina. Nessun personale non autorizzato deve entrare in questa zona durante il funzionamento.
Requisiti di formazione e autorizzazione
Operare a rettificatrice convenzionale senza una formazione adeguata è proibito nella maggior parte degli ambienti industriali ed educativi. Gli operatori non addestrati rappresentano una quota sproporzionata di lesioni da sfregamento , soprattutto nelle prime settimane di utilizzo senza supervisione.
I requisiti minimi di formazione in genere includono:
- Conoscenza dimostrata dei tipi di ruote, dei gradi e degli indici di velocità.
- Pratica pratica sul montaggio, sulla medicazione e sulla regolazione delle protezioni delle ruote sotto supervisione.
- Comprensione della procedura di arresto di emergenza della macchina e del protocollo di blocco/tagout (LOTO).
- Formazione di aggiornamento ogni volta che viene introdotto un nuovo tipo di macchina o materiale.
Molte strutture richiedono agli operatori di superare una valutazione scritta e pratica prima di poter accedere senza supervisione. Questa non è una formalità burocratica: è una misura critica di controllo del rischio.


